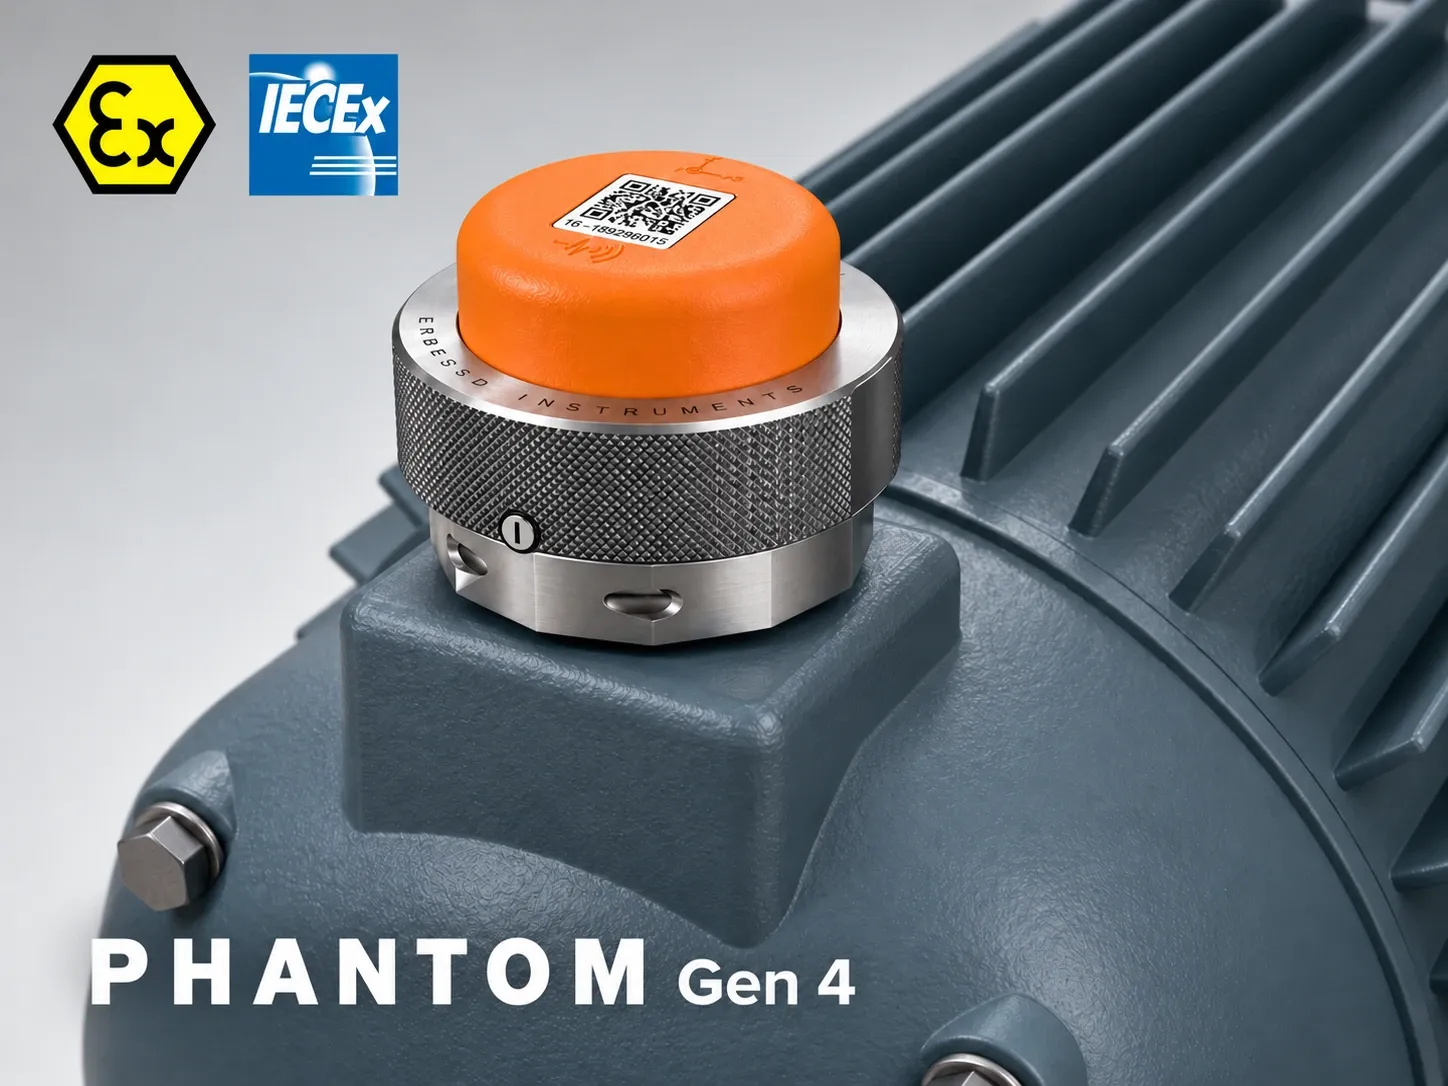
Un sensor de monitoreo de vibración certificado ATEX para áreas peligrosas mide la vibración de máquinas y equipos rotativos instalados en ambientes clasificados. Se utiliza en motores, bombas, ventiladores, cajas de engranajes, sopladores y activos similares donde se necesita monitoreo continuo de condición y donde los dispositivos electrónicos estándar pueden no ser adecuados.
Este sensor combina medición de vibración triaxial, transmisión inalámbrica de datos y certificación para áreas peligrosas en un solo dispositivo. El resultado es una forma práctica de extender el mantenimiento predictivo a entornos con gas y polvo sin depender de un sensor cableado en cada punto.
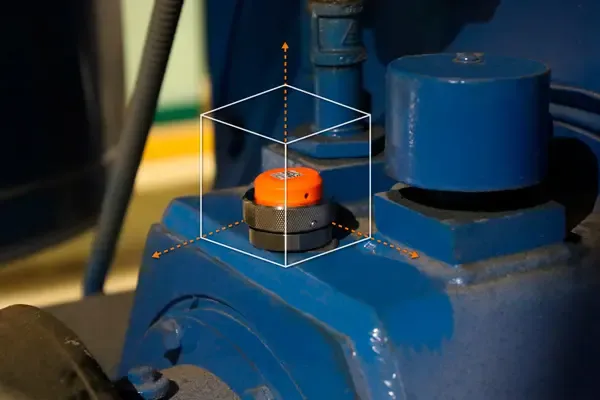
Medición triaxial de vibración para mayor visibilidad de la máquina
Esto proporciona una visión más amplia del comportamiento de la máquina que una lectura en una sola dirección y mejora la capacidad de rastrear cambios en la respuesta a lo largo del tiempo.
Los datos de tres ejes son útiles cuando la vibración cambia con la carga, la estructura, la condición de montaje o el tipo de falla. También ayuda cuando el objetivo no es solo detectar que la vibración aumentó, sino entender cómo se mueve la máquina y cómo está evolucionando esa respuesta.
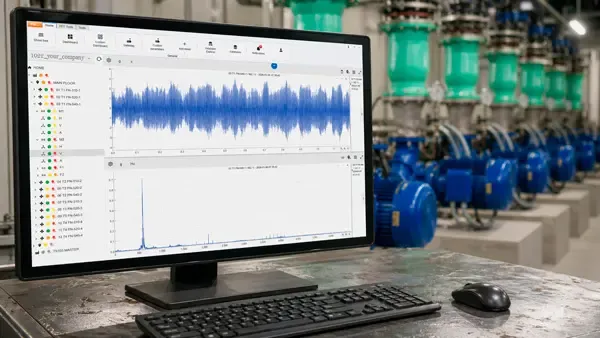
Datos completos de forma de onda y FFT para análisis de vibración
Los datos completos de forma de onda y FFT dan al analista acceso al comportamiento de vibración bruto de la máquina, no solo valores globales procesados. La forma de onda ayuda a identificar eventos de impacto, modulación, inestabilidad y patrones repetitivos, mientras que la FFT ayuda a separar frecuencias mecánicas, armónicos, bandas laterales y contenido de alta frecuencia asociado con mecanismos de falla específicos.
El analista puede evaluar frecuencias de falla, estructura armónica, distribución de energía espectral y cambios a lo largo del tiempo para apoyar el diagnóstico de desbalance, desalineación, holgura, resonancia y problemas relacionados con rodamientos. Para el monitoreo de condición, el valor no es solo que el sensor detecte un cambio, sino que proporciona suficiente detalle de señal para que el analista interprete la respuesta de la máquina con mayor confianza.
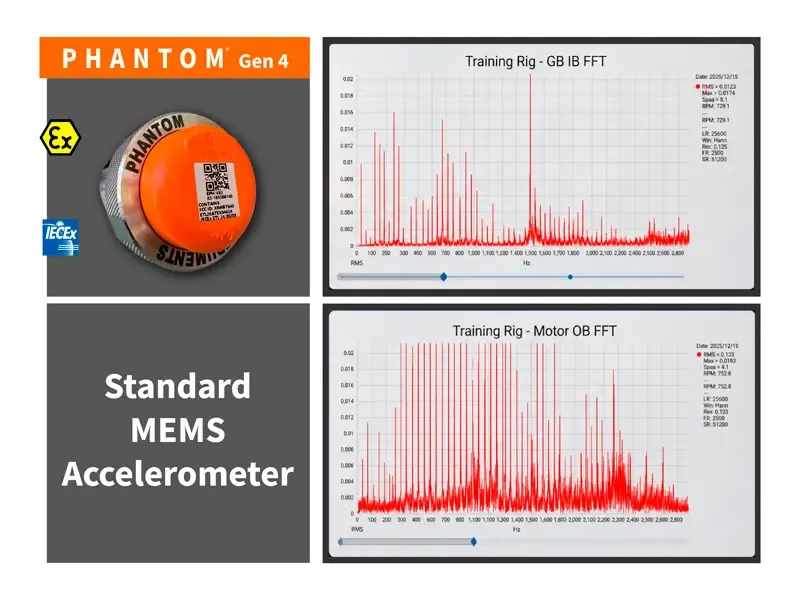
Menor ruido del sensor para un análisis de vibración más confiable
Un menor ruido del sensor mejora la calidad de la señal de vibración y hace que las respuestas más pequeñas de la máquina sean más fáciles de distinguir del fondo del sensor. Un piso de ruido más bajo permite al analista ver componentes de baja amplitud con mayor claridad, especialmente en aplicaciones donde las fallas en etapas tempranas, los armónicos más débiles o los cambios sutiles en el contenido espectral de otro modo quedarían enmascarados.
El analista obtiene mejor visibilidad en la forma de onda y la FFT, lo que mejora el uso de herramientas de diagnóstico como evaluación de armónicos, revisión de bandas laterales, seguimiento de frecuencias de falla, comparación espectral y correlación de tendencias a lo largo del tiempo.
“Con el sensor de monitoreo de vibración certificado ATEX para áreas peligrosas PHANTOM® G4, estamos eliminando una de las últimas barreras en el monitoreo de condición. Proporciona información continua de vibración en entornos peligrosos de manera segura, desbloqueando datos críticos de activos que antes se consideraban intocables y transformando la forma en que se toman decisiones en operaciones de alto riesgo.”
Juan Pablo Mendoza
Director de Desarrollo de Erbessd Instruments
Especificaciones técnicas comunes a las dos versiones
| Sensor integrado | Sensor MEMS de bajo ruido |
|---|---|
| Resolución de detección (X, Y, Z) | 460 µg |
| Líneas de resolución | Triaxial 12,800 · Eje único 25,600 |
| Grado de protección | IP69 |
| Certificación | ATEX e IECEx (gas y polvo) |
| Certificado ATEX | ETL 26ATEX0465X |
| Marcado ATEX | II 3G Ex ic IIC T5 Gc · II 3D Ex ic IIIC T85°C Dc |
| Certificado IECEx | IECEx ETL 24.0020X |
| Marcado IECEx | Ex ic IIC T5 Gc · Ex ic IIIC T85°C Dc |
| Temperatura ambiente (Ta) | -30 °C a +80 °C |
| Frecuencia de muestreo (configurable) | 32 / 16 / 8 / 4 / 2 / 1 / 0.5 kHz |
| Tiempo de grabación (3 ejes) | 1 s a 32 kHz · 2 s a 16 kHz · 4 s a 8 kHz · 8 s a 4 kHz · 16 s a 2 kHz · 32 s a 1 kHz · 64 s a 0.5 kHz |
| Tiempo de grabación (1 eje) | 3 s a 32 kHz · 6 s a 16 kHz · 12 s a 8 kHz · 24 s a 4 kHz · 48 s a 2 kHz · 96 s a 1 kHz · 192 s a 0.5 kHz |
Alto rango vs. alta sensibilidad
| Alto rango · EPH-V83 | Alta sensibilidad · EPH-V82 | |
|---|---|---|
| Rango de frecuencia | 0.0 Hz a 8 kHz | 0.0 Hz a 4 kHz |
| Rango dinámico (configurable) | ±15 / ±30 / ±60 g | ±4 / ±8 / ±16 g |
| Frecuencia máxima (Fmax) por frecuencia de muestreo | 32 kHz → 8 kHz · 16 kHz → 6.25 kHz · 8 kHz → 3.125 kHz · 4 kHz → 1.562 kHz · 2 kHz → 0.781 kHz · 1 kHz → 0.390 kHz · 0.5 kHz → 0.195 kHz | 32 kHz → 4 kHz · 16 kHz → 4 kHz · 8 kHz → 3.125 kHz · 4 kHz → 1.562 kHz · 2 kHz → 0.781 kHz · 1 kHz → 0.390 kHz · 0.5 kHz → 0.195 kHz |
| Ruido espectral (X, Y) | 44 µg/√Hz | 20 µg/√Hz |
| Ruido espectral (Z) | 55 µg/√Hz | 27 µg/√Hz |
Mejorado con respecto a los sensores anteriores de monitoreo de vibración para áreas peligrosas
Estas mejoras hacen que el sensor de monitoreo de vibración certificado ATEX Gen 4 sea más útil para el análisis de vibración en áreas peligrosas, no solo para el monitoreo de tendencias. El menor ruido espectral mejora la visibilidad de los componentes de vibración de baja amplitud, lo que ayuda al analista a distinguir el comportamiento real de la máquina del fondo del sensor. Esto es especialmente importante cuando el objetivo es la detección temprana de fallas, una interpretación más clara de la FFT y una revisión más confiable de los cambios sutiles a lo largo del tiempo.
Gen 4 también mejora la consistencia de medición al extender la respuesta de baja frecuencia hasta 0 Hz y proporcionar la misma frecuencia máxima en los tres ejes. En la práctica, esto proporciona una señal triaxial más uniforme, mejor comparación entre direcciones y datos más limpios de forma de onda y espectro para diagnósticos. El aumento en el rango dinámico también permite que el sensor maneje una mayor variedad de máquinas y condiciones de operación sin sacrificar la calidad de la señal.
PHANTOM® Gen 3 vs. Gen 4
| PHANTOM® Gen 3 | PHANTOM® Gen 4 | |
|---|---|---|
| Frecuencia máxima (Fmax) | 10 kHz en un eje | 8 kHz en los tres ejes |
| Amplitud máxima | ±8 / ±16 / ±32 g | ±15 / ±30 / ±60 g |
| Ruido espectral | 630 µg/√Hz | 44 µg/√Hz |
| Certificación para áreas peligrosas | — | ATEX e IECEx |
Las dos generaciones comparten Bluetooth 5.0, las mismas dimensiones y peso, y el tornillo de montaje 1/4-28.