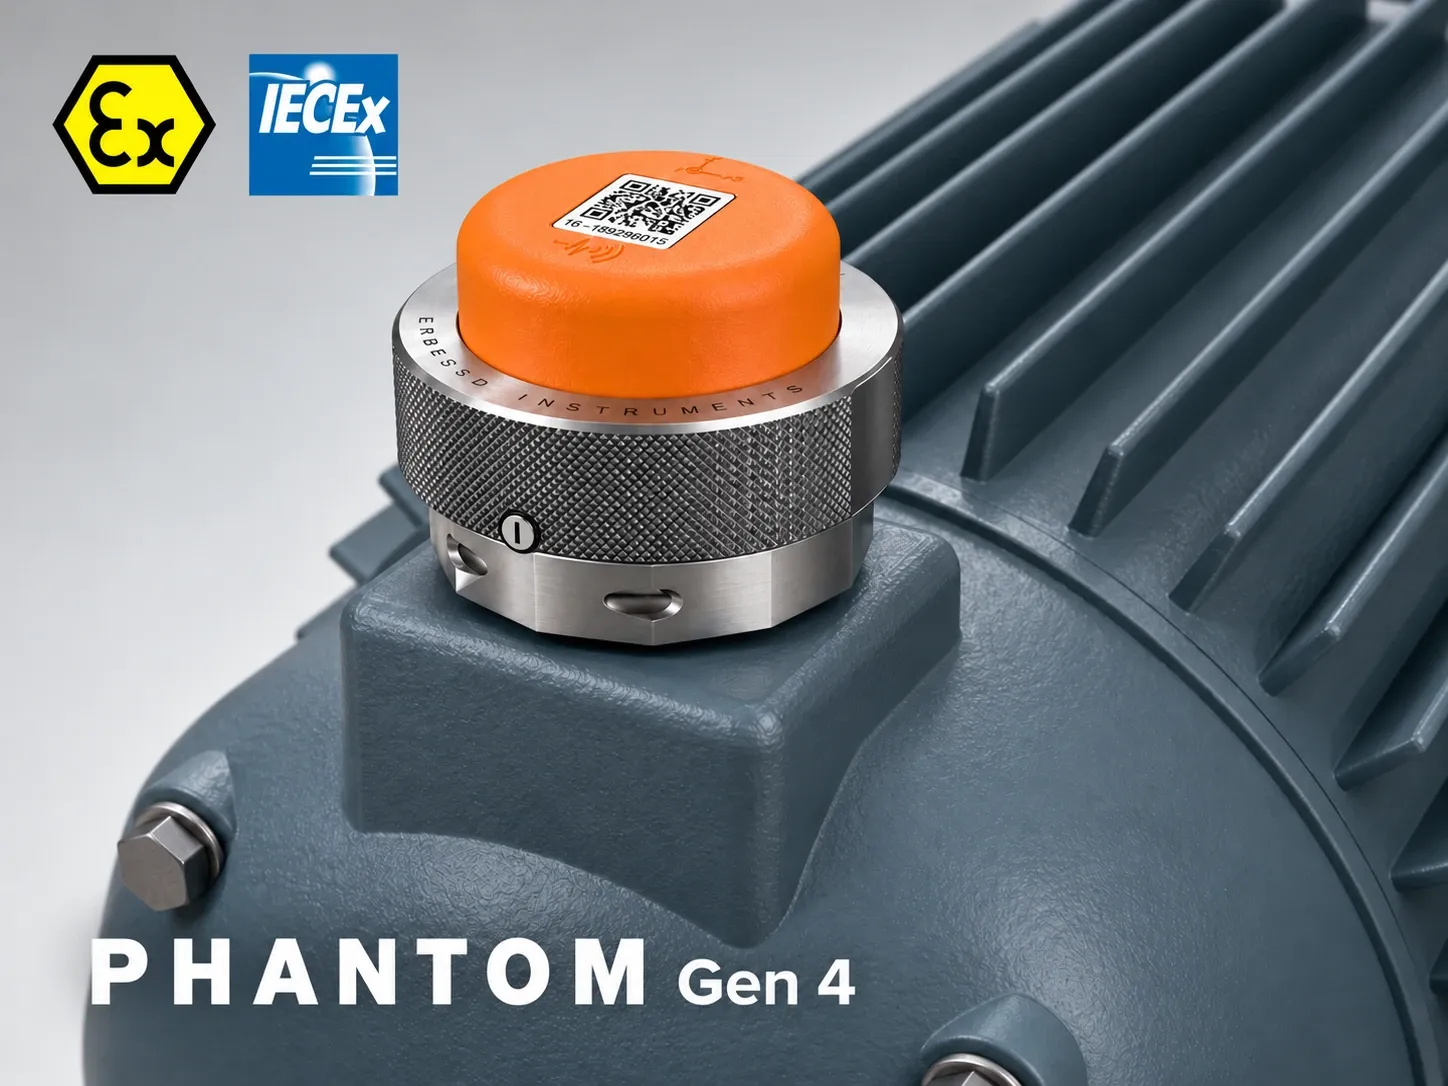
Un capteur de surveillance vibratoire certifié ATEX pour zones dangereuses mesure les vibrations des machines sur des équipements rotatifs installés dans des environnements classifiés. Il est utilisé sur des moteurs, pompes, ventilateurs, réducteurs, soufflantes et actifs similaires nécessitant une surveillance continue de l’état et où les appareils électroniques standard peuvent ne pas être adaptés.
Ce capteur combine la mesure de vibrations triaxiale, la transmission de données sans fil et la certification pour zones dangereuses en un seul dispositif. Le résultat est un moyen pratique d’étendre la maintenance prédictive aux environnements gazeux et poussiéreux sans dépendre d’un capteur câblé à chaque point.
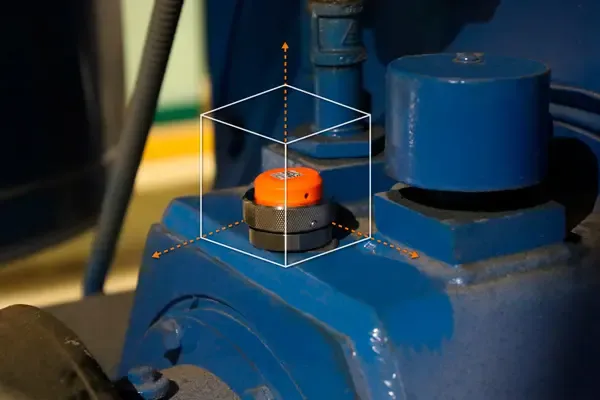
Mesure vibratoire triaxiale pour une meilleure visibilité de la machine
Cela offre une vue plus large du comportement de la machine qu’une lecture dans une seule direction et améliore la capacité à suivre les changements de réponse dans le temps.
Les données à trois axes sont utiles lorsque les vibrations varient avec la charge, la structure, la condition de montage ou le type de défaut. Cela aide également lorsque l’objectif n’est pas seulement de détecter une augmentation des vibrations, mais de comprendre comment la machine se déplace et comment cette réponse évolue.
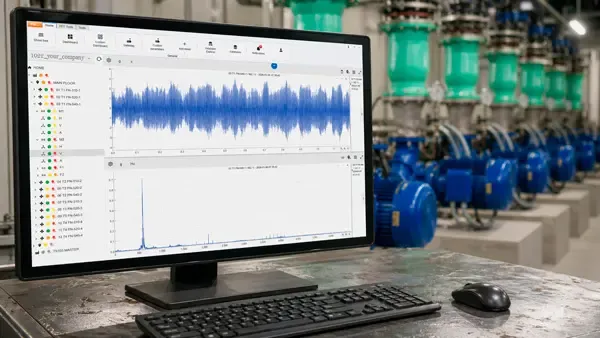
Données complètes de forme d’onde et FFT pour l’analyse vibratoire
Les données complètes de forme d’onde et de FFT donnent à l’analyste accès au comportement vibratoire brut de la machine, pas seulement aux valeurs globales traitées. La forme d’onde aide à identifier les événements d’impact, la modulation, l’instabilité et les schémas répétitifs, tandis que la FFT aide à séparer les fréquences mécaniques, les harmoniques, les bandes latérales et le contenu haute fréquence associé à des mécanismes de défaillance spécifiques.
L’analyste peut évaluer les fréquences de défaut, la structure harmonique, la distribution de l’énergie spectrale et les changements dans le temps pour appuyer le diagnostic du déséquilibre, du désalignement, du jeu, de la résonance et des problèmes liés aux roulements. Pour la surveillance de l’état, la valeur n’est pas seulement que le capteur détecte un changement, mais qu’il fournit suffisamment de détails de signal pour que l’analyste interprète la réponse de la machine avec une plus grande confiance.
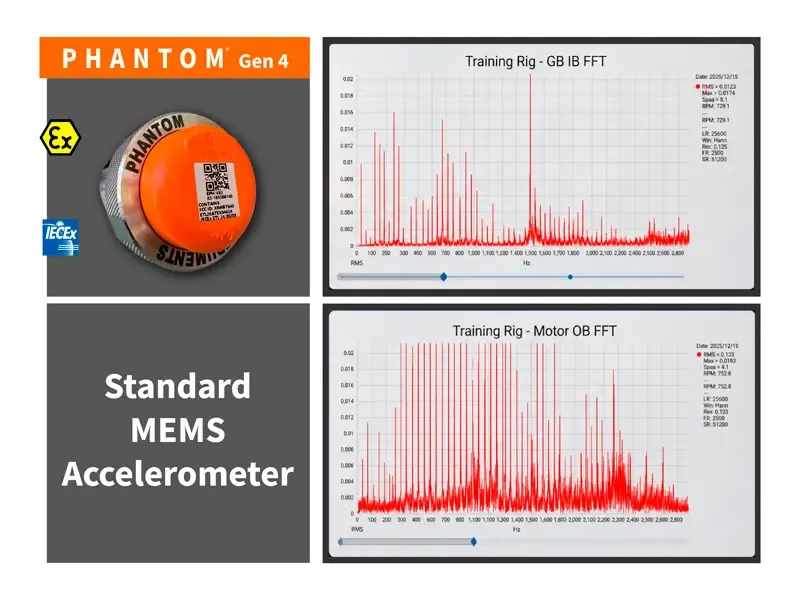
Bruit capteur réduit pour une analyse vibratoire plus fiable
Un bruit capteur réduit améliore la qualité du signal vibratoire et rend les réponses plus faibles de la machine plus faciles à distinguer du bruit de fond du capteur. Un plancher de bruit plus bas permet à l’analyste de voir les composantes de faible amplitude avec plus de clarté, notamment dans les applications où les défauts en phase initiale, les harmoniques plus faibles ou les changements subtils du contenu spectral seraient autrement masqués.
L’analyste bénéficie d’une meilleure visibilité dans la forme d’onde et la FFT, ce qui améliore l’utilisation des outils de diagnostic tels que l’évaluation harmonique, la revue des bandes latérales, le suivi des fréquences de défaut, la comparaison spectrale et la corrélation de tendances dans le temps.
“Avec le capteur de surveillance vibratoire certifié ATEX pour zones dangereuses PHANTOM® G4, nous franchissons l’une des dernières barrières en matière de surveillance de l’état. Il fournit des informations vibratoires continues dans des environnements dangereux en toute sécurité, débloquant des données critiques provenant d’actifs autrefois considérés comme inaccessibles et transformant la façon dont les décisions sont prises dans les opérations à haut risque”
Juan Pablo Mendoza
Directeur du Développement chez Erbessd Instruments
Spécifications techniques communes aux deux versions
| Capteur intégré | Capteur MEMS faible bruit |
|---|---|
| Résolution de détection (X, Y, Z) | 460 µg |
| Lignes de résolution | Triaxial 12 800 · Axe unique 25 600 |
| Indice de protection | IP69 |
| Certification | ATEX et IECEx (gaz et poussière) |
| Certificat ATEX | ETL 26ATEX0465X |
| Marquage ATEX | II 3G Ex ic IIC T5 Gc · II 3D Ex ic IIIC T85°C Dc |
| Certificat IECEx | IECEx ETL 24.0020X |
| Marquage IECEx | Ex ic IIC T5 Gc · Ex ic IIIC T85°C Dc |
| Température ambiante (Ta) | -30 °C à +80 °C |
| Fréquence d'échantillonnage (configurable) | 32 / 16 / 8 / 4 / 2 / 1 / 0,5 kHz |
| Temps d'enregistrement (3 axes) | 1 s à 32 kHz · 2 s à 16 kHz · 4 s à 8 kHz · 8 s à 4 kHz · 16 s à 2 kHz · 32 s à 1 kHz · 64 s à 0,5 kHz |
| Temps d'enregistrement (1 axe) | 3 s à 32 kHz · 6 s à 16 kHz · 12 s à 8 kHz · 24 s à 4 kHz · 48 s à 2 kHz · 96 s à 1 kHz · 192 s à 0,5 kHz |
Haute plage vs haute sensibilité
| Haute plage · EPH-V83 | Haute sensibilité · EPH-V82 | |
|---|---|---|
| Plage de fréquence | 0,0 Hz à 8 kHz | 0,0 Hz à 4 kHz |
| Plage dynamique (configurable) | ±15 / ±30 / ±60 g | ±4 / ±8 / ±16 g |
| Fréquence maximale (Fmax) selon la fréquence d'échantillonnage | 32 kHz → 8 kHz · 16 kHz → 6,25 kHz · 8 kHz → 3,125 kHz · 4 kHz → 1,562 kHz · 2 kHz → 0,781 kHz · 1 kHz → 0,390 kHz · 0,5 kHz → 0,195 kHz | 32 kHz → 4 kHz · 16 kHz → 4 kHz · 8 kHz → 3,125 kHz · 4 kHz → 1,562 kHz · 2 kHz → 0,781 kHz · 1 kHz → 0,390 kHz · 0,5 kHz → 0,195 kHz |
| Bruit spectral (X, Y) | 44 µg/√Hz | 20 µg/√Hz |
| Bruit spectral (Z) | 55 µg/√Hz | 27 µg/√Hz |
Amélioré par rapport aux capteurs de surveillance vibratoire précédents pour zones dangereuses
Ces améliorations rendent le capteur de surveillance vibratoire certifié ATEX Gen 4 plus utile pour l’analyse vibratoire en zones dangereuses, pas seulement pour la surveillance des tendances. Un bruit spectral plus faible améliore la visibilité des composantes vibratoires de faible amplitude, ce qui aide l’analyste à distinguer le comportement réel de la machine du bruit de fond du capteur. Ceci est particulièrement important lorsque l’objectif est la détection précoce des défauts, une interprétation FFT plus claire et une revue plus fiable des changements subtils dans le temps.
Gen 4 améliore également la cohérence des mesures en étendant la réponse basse fréquence jusqu’à 0 Hz et en fournissant la même fréquence maximale sur les trois axes. En pratique, cela donne un signal triaxial plus uniforme, une meilleure comparaison entre les directions et des données de forme d’onde et de spectre plus nettes pour les diagnostics. L’augmentation de la plage dynamique permet également au capteur de gérer une plus grande variété de machines et de conditions de fonctionnement sans sacrifier la qualité du signal.
PHANTOM® Gen 3 vs Gen 4
| PHANTOM® Gen 3 | PHANTOM® Gen 4 | |
|---|---|---|
| Fréquence maximale (Fmax) | 10 kHz sur un axe | 8 kHz sur les trois axes |
| Amplitude maximale | ±8 / ±16 / ±32 g | ±15 / ±30 / ±60 g |
| Bruit spectral | 630 µg/√Hz | 44 µg/√Hz |
| Certification zones dangereuses | — | ATEX et IECEx |
Les deux générations partagent le Bluetooth 5.0, les mêmes dimensions et le même poids, ainsi que la fixation 1/4-28.